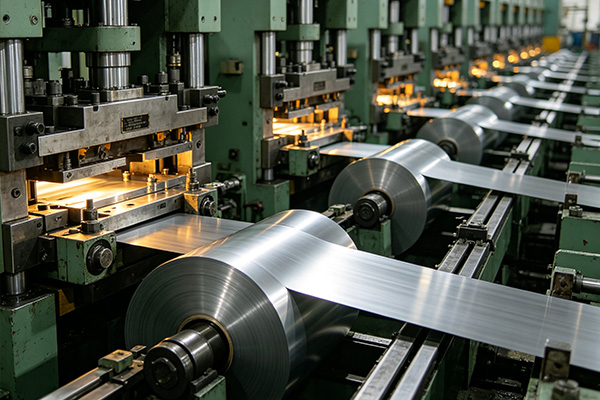
金属冲压成型是五金制造、汽车配件、电子元器件生产的核心工艺,凭借高效量产、一致性高、成型稳定的优势,广泛应用于各类精密零部件加工场景。在批量生产过程中,受模具精度、工艺参数、材料性能、设备状态及润滑条件等多重因素影响,冲压件极易出现毛刺、起皱、开裂、回弹、尺寸偏差等常见缺陷,不仅影响产品外观与装配精度,还会大幅提升返工、报废成本,制约生产良率。深入梳理各类缺陷成因,落实精细化管控方案,是冲压加工提质增效、稳定量产的核心关键。
毛刺是冲压生产中最普遍的基础缺陷,多出现在冲裁断面、孔位边缘、工件切口位置,也是影响零件装配精度与表面质感的主要问题。该缺陷的核心诱因集中在模具参数与维护层面,冲裁凸凹模间隙配比不合理、模具刃口长期磨损未及时打磨修复,是毛刺产生的首要原因。常规软钢材料冲压,合理间隙需控制在料厚的5%至10%,间隙过大易出现撕裂式断面,间隙过小则会加剧刃口磨损,最终形成不规则毛刺。同时,板材表面杂质、油污堆积、冲压速度不稳定,也会轻微加剧毛刺问题。针对毛刺管控,需建立模具定期维保机制,定时打磨刃口、校准模具间隙,量产前完成试冲检测,同时清理板材表面杂质,稳定冲压设备运行参数,从源头减少毛刺生成。
起皱缺陷多发于拉深、折弯类冲压件,集中在工件法兰、侧壁及转角位置,主要由材料受压失稳、受力不均导致。在拉深成型工序中,压边力不足是核心诱因,压边圈无法均匀压紧板材,材料流动过程中受力失衡,局部堆积褶皱;此外,单次拉深系数超标、板材塑性不均匀、模具拉深筋布局不合理,也会引发起皱问题。行业实操中,单次拉深系数不宜超过0.55,超出标准需采用多次拉深工艺,并在工序间增设材料软化处理。日常生产可通过精准调节压边力、优化拉深筋结构、均匀分配材料流动轨迹,有效规避起皱缺陷,保障工件表面平整光滑。
开裂属于冲压件致命性缺陷,多出现于工件底部圆角、壁部过渡区及折弯尖角位置,直接导致工件报废。板材拉伸过程中局部拉应力过大、材料塑性不足、圆角设计过小是主要成因。尤其是高强度钢板、薄型合金板材,材质硬度高、延展性有限,成型过程中极易出现应力集中开裂。对此,生产端需优化产品结构设计,合理放大成型圆角,规避锐角应力集中;针对高硬度材料,采用分步成型工艺,避免一次性强压成型,同时搭配适配的专用润滑油,降低材料拉伸阻力,提升板材流动性,有效杜绝开裂问题。
回弹是高精度冲压件最难管控的缺陷之一,普遍存在于折弯、弯曲成型工序,高强钢、铝合金材质工件回弹问题尤为突出。冲压成型卸载后,材料内部应力释放,导致工件角度、弧度偏离设计尺寸,造成形位公差超标,影响装配适配性。常规管控方式为模具型面预补偿,提前根据材料回弹系数微调模具成型角度,抵消回弹偏差;同时优化冲压保压时间,延长保压时长,稳定材料成型状态,有效降低回弹幅度,保障工件尺寸精度达标。
除针对性缺陷整改外,系统化的过程管控是稳定产品品质的核心保障。生产前需严格筛选原材料,杜绝存在裂纹、氧化皮、厚薄不均的板材入场;生产过程中搭建全流程抽检机制,借助光学检测仪、三坐标测量设备,实时监测工件尺寸与外观;量产结束后做好模具清洁、保养、封存,减少模具损耗。通过缺陷溯源、工艺优化、设备维保、精准检测的全维度管控,可大幅提升冲压件良品率,降低生产成本,适配高精度、大批量的量产需求。